Por Stacey McDaniel.
La monitorización de la maquinaria y la monitorización de la producción están relacionadas, pero cumplen funciones diferentes y responden a preguntas diferentes, ayudándole a saber dónde buscar y cómo responder cuando se producen problemas en la línea de producción.
Dado que se centran en diferentes niveles de rendimiento, también orientan distintas decisiones cuando surge un problema. La monitorización de máquinas ayuda a identificar un problema relacionado con el equipo. La monitorización de la producción investiga un problema de producción; si se detecta una discrepancia, puede indicar si se debe a un problema con la máquina, a cambios lentos, a un cuello de botella o a otro factor específico. Con esta claridad, los equipos pueden derivar los problemas a las personas adecuadas, seleccionar las métricas más relevantes y evitar considerar el rendimiento de una sola máquina como la imagen completa de la producción.
Tabla comparativa entre el monitoreo de la producción y el monitoreo de máquinas.
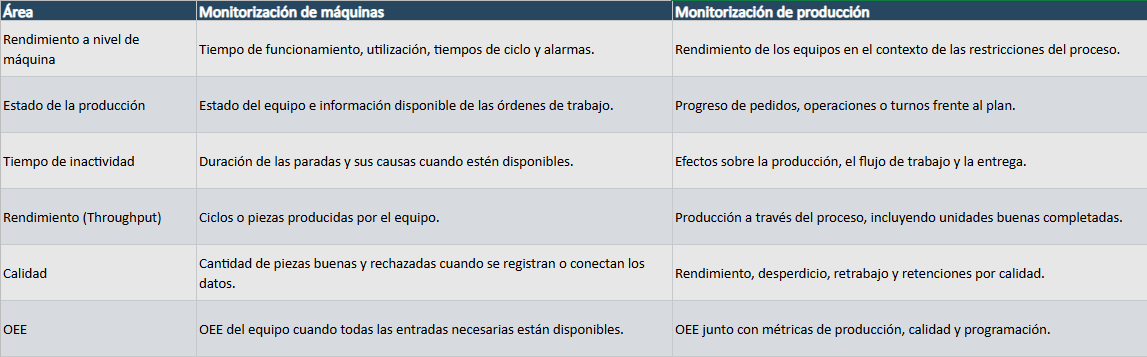
Preguntas diferentes y datos diferentes
El gráfico resume los contrastes, pero la distinción se vuelve más clara cuando se conocen las preguntas que cada sistema está diseñado para responder.
-
El software de monitorización de maquinaria se centra en el rendimiento de los equipos, tanto en el momento como a lo largo del tiempo. Recopila datos de la máquina de forma continua, y los operarios pueden añadir contexto operativo, como la espera de material o la preparación de nuevas herramientas, para aclarar la interpretación de los datos.
Por ejemplo: si la planta pierde tiempo entre trabajos, la monitorización de maquinaria puede registrar el tiempo de inactividad mientras un operario espera un cambio de molde. Esta visibilidad ayuda al responsable a garantizar que la herramienta esté lista antes de que comience el siguiente trabajo.
-
El software de monitorización de la producción se centra en ofrecer resultados de calidad y cumplir con los plazos establecidos. Proporciona información contextual al integrar el rendimiento de los equipos con los cronogramas, las entradas de los operarios, las inspecciones, los escaneos de materiales y otras variables. Las fuentes de datos comunes incluyen la planificación de recursos empresariales (ERP) y los sistemas de ejecución de fabricación (MES).
Por ejemplo: volviendo a la situación anterior, incluso después de actualizar el molde, la producción podría seguir retrasada. La monitorización de la producción podría mostrar piezas pendientes de inspección; en ese caso, aumentar la velocidad de mecanizado solo incrementaría el trabajo en curso y agravaría el retraso.
Ambos tipos de software pueden abarcar toda una instalación, pero hacen hincapié en aspectos diferentes: el rendimiento de los equipos frente al flujo de producción y los resultados.
Consulte el artículo "Monitorización de máquinas: qué es, cómo funciona y qué revela" para obtener una introducción a la recopilación de datos de los equipos.
Quién necesita cada perspectiva y cuándo
Si el rendimiento de los equipos disminuye y aún no se conoce la causa, la monitorización de la maquinaria es el punto de partida ideal. Con datos precisos y en tiempo real, los operarios pueden responder a las paradas de producción en cuanto se producen y tomar medidas para reducirlas. Algunas señales comunes incluyen registros de paradas poco fiables, paradas inesperadas o incertidumbre sobre la capacidad disponible. El seguimiento constante de las paradas también ayuda a distinguir las averías reales de la escasez de materiales o los cambios de producción, ya que cada caso requiere una respuesta diferente. Para conocer las implicaciones para su negocio, consulte el informe "¿Cuánto le cuestan realmente las paradas de producción?".
La supervisión de la producción se vuelve crucial cuando el estado de la máquina por sí solo no explica los objetivos no alcanzados, especialmente cuando se debe evaluar el rendimiento en múltiples operaciones, pasos de ensamblaje manual o recursos compartidos. Por ejemplo, una llenadora de bebidas puede funcionar según lo previsto, pero la producción de cajas completas aún no alcanza el plan. En ese caso, los datos de calidad, las observaciones de tiempo de inactividad y la producción a nivel de estación pueden indicar interrupciones en la empaquetadora o una retención de calidad.
Esta perspectiva más amplia ayuda a tomar decisiones informadas sobre ajustes de personal, priorización de pedidos, equilibrio de la carga de trabajo y otras variables operativas. También ayuda a los líderes de planta a priorizar las mejoras que afectan la entrega y la calidad del trabajo, y los supervisores suelen basarse tanto en la información sobre producción como sobre el estado de los equipos durante el mismo turno.
Saque más provecho de la monitorización
Minitab DataXchange ofrece paneles de control de fabricación configurables en tiempo real que supervisan las máquinas y muestran indicadores clave de rendimiento. Combina la recopilación de datos de la máquina con la información proporcionada por el operador sobre los motivos de inactividad, las órdenes de trabajo, las operaciones y el recuento de piezas. Estos paneles ofrecen visibilidad del estado del equipo, su utilización, el tiempo de inactividad y la eficacia general del equipo (OEE).
La OEE (Eficiencia General de los Equipos) mide el rendimiento utilizando tres componentes: disponibilidad, rendimiento y calidad.
- Disponibilidad: Compara el tiempo de funcionamiento con el tiempo de producción planificado. Ejemplo: El OEE indica que una máquina perdió 40 minutos por tiempo de inactividad, y los registros de tiempo de inactividad muestran que la mayor parte de esa pérdida se debió a retrasos en las herramientas.
- Rendimiento: Evalúa la producción durante el tiempo de funcionamiento en comparación con la tasa ideal. Ejemplo: La máquina funcionó durante el turno, pero los tiempos de ciclo fueron más lentos que el estándar, lo que redujo la producción. Ejemplo: La máquina funcionó durante el turno, pero los tiempos de ciclo fueron más lentos que el estándar, lo que redujo la producción.
- Calidad: Mide el porcentaje de piezas que cumplen con los requisitos sin necesidad de reprocesamiento. Ejemplo: El equipo alcanzó su ritmo de producción previsto, pero un alto índice de piezas defectuosas redujo la cantidad de piezas buenas producidas.
DataXchange calcula automáticamente la OEE, lo que ayuda a los equipos a determinar si las pérdidas de producción se deben principalmente a tiempos de inactividad, ciclos más lentos o problemas de calidad. Una OEE fiable depende de datos de máquina precisos y consistentes para que la métrica refleje la verdadera eficacia del equipo. Obtenga más información en OEE fiable con datos de planta en tiempo real.
Si el rendimiento de los equipos disminuye y aún no se conoce la causa, la monitorización de la maquinaria es el punto de partida ideal. Con datos precisos y en tiempo real, los operarios pueden responder a las paradas de producción en cuanto se producen y tomar medidas para reducirlas. Algunas señales comunes incluyen registros de paradas poco fiables, paradas inesperadas o incertidumbre sobre la capacidad disponible. El seguimiento constante de las paradas también ayuda a distinguir las averías reales de la escasez de materiales o los cambios de producción, ya que cada caso requiere una respuesta diferente. Para conocer las implicaciones para su negocio, consulte el informe "¿Cuánto le cuestan realmente las paradas de producción?".
Evalúe el software en función de sus decisiones
Identifique la brecha que necesita comprender: ¿necesita una mejor visión del rendimiento de la máquina o del rendimiento de la producción? Una solución OEE puede ayudarle desglosando esos resultados en disponibilidad, rendimiento y calidad. Una visión integral de sus sistemas puede ayudarle a centrarse en lo que limita la producción y decidir qué abordar primero.
Seleccione la visibilidad que mejor se adapte a sus necesidades actuales y, a continuación, amplíela según sea necesario. Explore Factory Floor Performance para conocer las capacidades de fabricación más amplias de Minitab.